 Cari produk
Pusat Peremesinan Horisontal LW860
Cat:Pusat Permesinan Horisontal
Mesin ini mengadopsi struktur sadel geser silang, meja bergerak melingkar (sumbu X), headstock bergerak naik turun (sumbu Y), dan sadel bergerak ma...
Lihat Detail
Saat Anda mengerjakan rumah aluminium, mengebor dan mengetuk ribuan lubang per shift, atau menahan permukaan akhir yang rapat, rel garis CNC 3 sumbu pusat permesinan vertikal sering mengalahkan mesin box-way. Kesimpulannya jelas: panduan linier menghasilkan pergerakan cepat yang lebih cepat, akurasi posisi yang lebih baik, dan kinerja jangka panjang yang lebih konsisten. Namun tingkat kekakuannya berarti bahwa produk ini bukan pilihan yang tepat untuk pengerjaan kasar yang berat pada billet baja atau besi tuang. Panduan ini menguraikan struktur, spesifikasi, kriteria seleksi, dan trade-off di dunia nyata.
Pusat permesinan vertikal rel garis CNC 3 sumbu menggunakan tiga sumbu linier—X, Y, dan Z—dengan rel pemandu linier, bukan jalur kotak yang diperkeras. Spindelnya vertikal, artinya pahat mengarah ke bawah ke arah meja kerja. Bagian “rel garis” mengacu pada pemandu linier yang bersirkulasi, biasanya jenis roller atau bola, yang membawa kolom, meja, dan kepala spindel.
Perbedaan ini penting karena pemandu linier memiliki gesekan yang jauh lebih rendah dibandingkan jalur kotak. Gesekan yang lebih rendah memungkinkan akselerasi yang lebih cepat, kecepatan lintasan yang lebih tinggi, dan interpolasi yang lebih halus. VMC rel garis 3 sumbu tipikal dapat melaju dengan kecepatan 36 hingga 48 m/mnt dan mempertahankan akurasi posisi dalam 0,005 mm pada perjalanan 300 mm. Mesin box-way biasanya melaju dengan kecepatan 15 hingga 24 m/menit dan mengandalkan gesekan stick-slip untuk redaman.
Untuk pengeboran, penyadapan, dan penggilingan ringan material non-besi berkecepatan tinggi, desain rel jalur adalah pilihan default. Misalnya, ZNV850 dibuat berdasarkan prinsip ini, menargetkan pemesinan kecepatan tinggi 3 sumbu dengan ukuran yang ringkas.
Pilihan antara panduan linier dan cara kotak bukanlah tentang menjadi lebih baik secara universal. Ini tentang mencocokkan jenis panduan dengan beban kerja. Tabel di bawah ini merangkum perbedaan praktisnya.
| Karakteristik | Panduan Linier (Rel Jalur) | Box Way (Rel Keras) |
|---|---|---|
| Koefisien gesekan | 0,002–0,005 | 0,05–0,15 |
| Lintasan cepat | 36–60 m/mnt | 15–30 m/mnt |
| Peredam getaran | Lebih rendah; bergantung pada pramuat | Lebih tinggi; redaman alami |
| Kapasitas hidup seadanya yang berat | Dibatasi oleh peringkat beban rel | Sangat baik untuk luka yang dalam |
| Akurasi dari waktu ke waktu | Sangat stabil dengan pelumasan yang tepat | Membutuhkan penyesuaian yang sering |
| Terbaik untuk | Aluminium, pengeboran, penyadapan, penggilingan berkecepatan tinggi | Baja, besi cor, rongga seadanya yang berat |
Jika sebagian besar komponen Anda terbuat dari aluminium atau baja berdinding tipis, dan waktu siklus Anda bergantung pada penggantian pahat yang cepat dan perpindahan cepat antar lubang, rel jalur adalah pilihan yang tepat. Jika Anda membuang stok 5 mm dari blok baja 4140 dengan face mill 100 mm, cara kotak akan bertahan lebih baik dan bertahan lebih lama.
"Mesin rel kereta api tidak lebih lemah—mereka memiliki kekuatan yang berbeda. Kesalahannya adalah meminta mereka melakukan pekerjaan yang tidak pernah dirancang untuk mereka."
VMC 3 sumbu menggerakkan pahat di X, Y, dan Z saja. Artinya, alat ini dapat membuat permukaan datar, saku, slot, dan tangga; pola lubang bor dan ketuk; dan memiliki diameter yang presisi. Alat ini tidak dapat memiringkan pahat atau memutar benda kerja secara bersamaan, sehingga tidak dapat menghasilkan permukaan berkontur yang rumit atau potongan bawah dalam satu pengaturan.
Untuk komponen prismatik dengan fitur pada banyak permukaan, Anda memerlukan beberapa pengaturan atau meja putar sumbu ke-4. Jika gambar Anda mencakup bilah impeler, baling-baling turbin, atau rongga 3D yang dalam, mesin 5 sumbu adalah alat yang tepat. Untuk semua hal lainnya—braket, pelat, rumah, manifold, dan dasar cetakan—VMC rel garis 3 sumbu adalah solusi yang paling hemat biaya.
Untuk memahami bagaimana mesin sebenarnya menjalankan suatu siklus, termasuk penggantian pahat dan aliran cairan pendingin, lihat proses kerja pusat permesinan vertikal . Artikel tersebut menjelaskan urutan dari awal spindel hingga pembongkaran komponen.
Saat membandingkan VMC rel garis 3 sumbu, lima spesifikasi mendorong sebagian besar perbedaan kinerja: ukuran travel, kecepatan spindel, lintasan cepat, waktu penggantian pahat, dan kelas pramuat pemandu. Tabel di bawah mencantumkan rentang tipikal untuk mesin ukuran sedang.
| Spesifikasi | Tingkat Masuk | Tingkat Produksi |
|---|---|---|
| perjalanan X/Y/Z | 600×400×500mm | 1.100 × 600 × 600mm |
| Kecepatan spindel | 8.000 rpm | 12.000–15.000 rpm |
| Lintasan cepat | 30 m/menit | 48 m/mnt |
| Waktu penggantian alat | 3–5 detik | 1,5–2,5 detik |
| Akurasi posisi | ±0,008mm | ±0,005mm |
| Pengulangan | ±0,005mm | ±0,003mm |
Untuk pekerjaan produksi, pengubah pahat sama pentingnya dengan spindel. Mesin seperti ZNL1270 dengan pengubah pahat otomatis mengurangi waktu non-pemotongan dan menjaga kemampuan pengulangan tetap ketat dalam jangka panjang. Periksa apakah ATC menggunakan lengan mekanis atau penggerak bubungan, dan konfirmasikan waktu antar perkakas dengan stopwatch selama demo.
VMC 3 sumbu rel jalur banyak digunakan pada suku cadang otomotif, komponen energi baru, pembuatan cetakan, dan pemrosesan safir. Setiap aplikasi memberikan tuntutan berbeda pada mesin.
Jika suku cadang Anda sebagian besar terbuat dari aluminium atau tembaga, rel jalur hampir selalu merupakan pilihan yang tepat. Untuk baja yang diperkeras di atas 45 HRC, pertimbangkan mesin kotak atau desain hybrid.
Pembeli sering kali berfokus pada kecepatan spindel dan mengabaikan sistem pemandu, massa pengecoran, dan strategi kompensasi termal. Berikut kesalahan paling umum dan cara menghindarinya.
Peringatan: Jangan membeli mesin rel jalur untuk pengerjaan kasar yang berat pada baja atau besi tuang. Rel akan aus sebelum waktunya dan keakuratannya akan menurun dalam waktu 12 hingga 18 bulan.
Informasi: Periksa kelas pramuat panduan linier. Untuk pekerjaan presisi tinggi, gunakan preload 0,02C hingga 0,05C. Untuk penggilingan umum, 0,05C hingga 0,1C dapat diterima.
Sukses: Mintalah potongan uji pada materi Anda yang sebenarnya. Ukur permukaan akhir dan diameter lubang pada awal dan akhir pengoperasian 4 jam. Itu memberi tahu Anda lebih dari sekadar lembar spesifikasi.
Untuk pekerjaan presisi tinggi, mesin seperti ZNL1160 memasangkan alas kaku dengan pemandu linier presisi dan spindel kompensasi termal. Ini dirancang untuk aplikasi di mana pengulangan 0,005 mm bukan merupakan pilihan.
Pusat permesinan vertikal rel garis CNC 3 sumbu adalah alat yang tepat ketika kecepatan, akurasi, dan penyelesaian permukaan lebih penting daripada gaya pemotongan kasar. Ia unggul dalam aluminium, pengeboran, penyadapan, dan penggilingan ringan. Ini berjuang dengan hidup seadanya baja berat. Sebelum membeli, konfirmasikan pramuat panduan, lintasan cepat, waktu penggantian pahat, dan massa pengecoran. Uji mesin pada materi Anda sendiri. Jika hasilnya bertahan pada akhir jangka panjang, Anda telah menemukan mesin yang akan membayar sendiri.

Mesin ini mengadopsi struktur sadel geser silang, meja bergerak melingkar (sumbu X), headstock bergerak naik turun (sumbu Y), dan sadel bergerak ma...
Lihat Detail
Tempat tidur mengadopsi tata letak struktur T terbalik, tabel bergerak di sekitar (sumbu x), headstock bergerak ke atas dan ke bawah (sumbu y) dan ...
Lihat Detail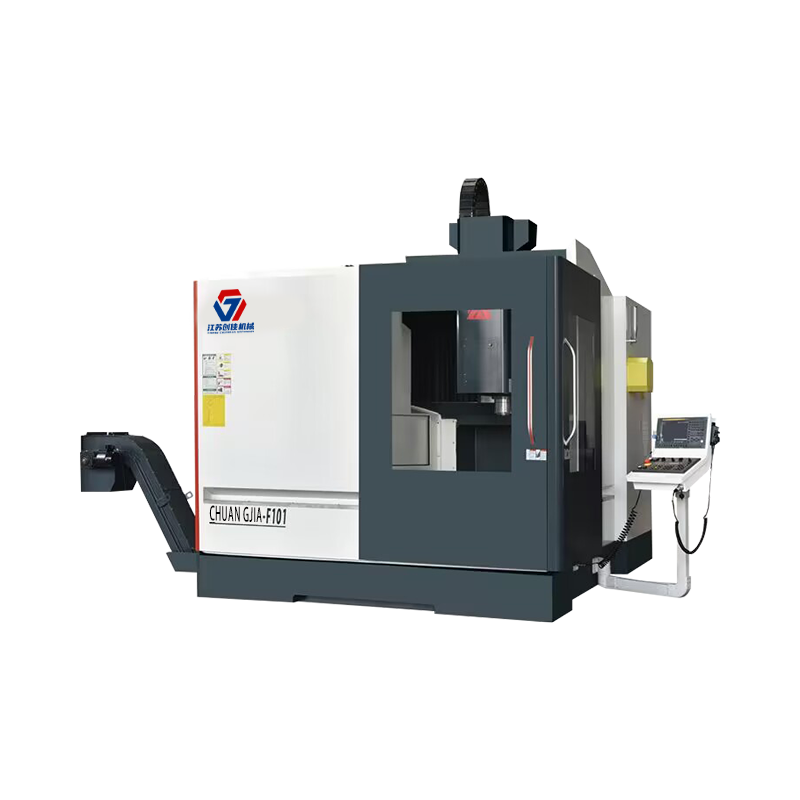
Permukaan penyangga tiga sumbu dari rangkaian pusat permesinan gantri ini mengadopsi pemandu linier roller tugas berat, yang mudah dirawat, ketahan...
Lihat Detail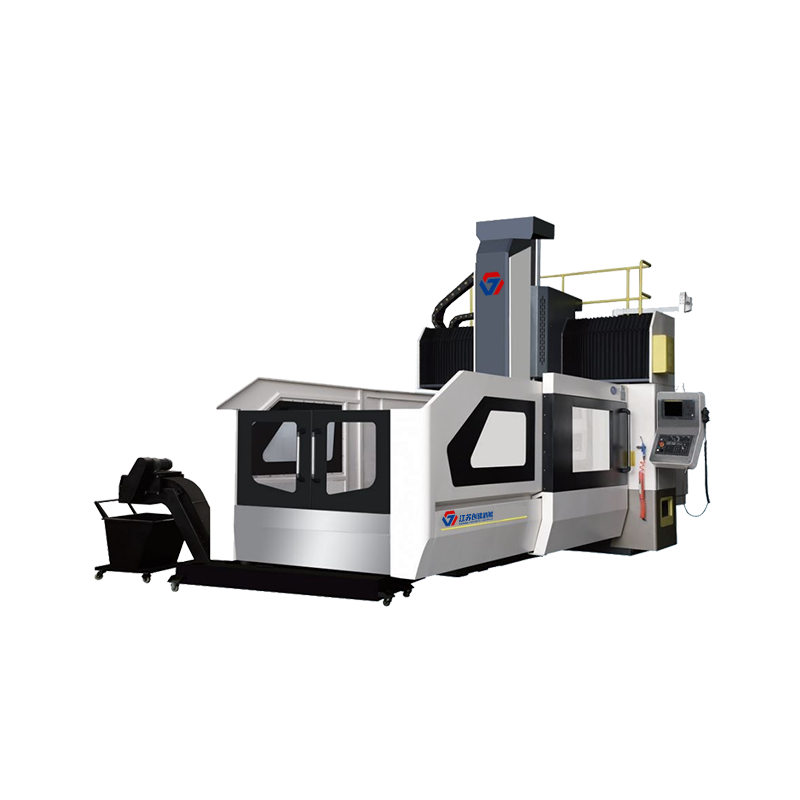
Permukaan penyangga tiga sumbu dari rangkaian pusat permesinan gantri ini mengadopsi pemandu linier roller tugas berat, yang mudah dirawat, ketahan...
Lihat Detail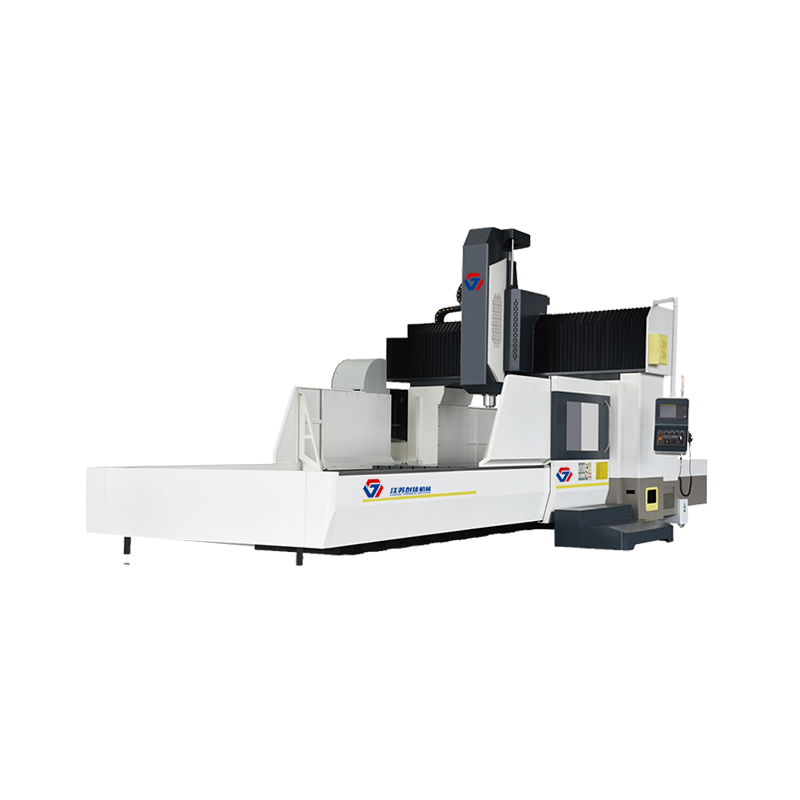
Mesin ini mengadopsi bentuk struktur rangka gantry tetap dan meja bergerak di atas tempat tidur. Desain balok kolom terintegrasi, memiliki karakter...
Lihat Detail
Presisi tinggi/kecepatan tinggi/mudah dioperasikan mesin penggiling permukaan CNC hidrolik sumbu X/servo sumbu YZ/sistem CNC. Struktur perosotan si...
Lihat Detail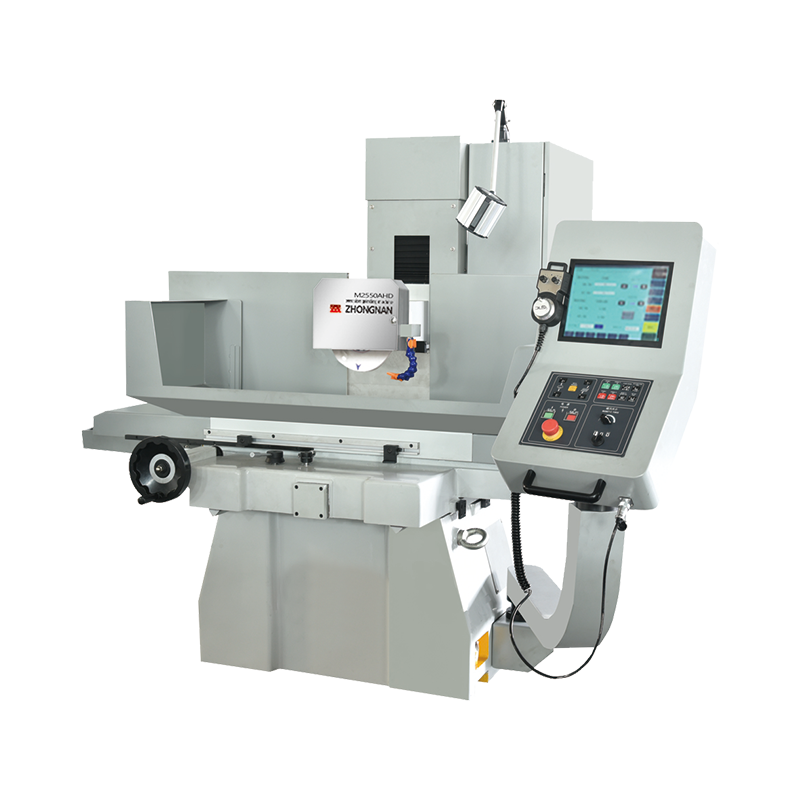
Presisi tinggi/kecepatan tinggi/mudah dioperasikan mesin penggiling permukaan CNC hidrolik sumbu X/servo sumbu YZ/sistem CNC. Struktur perosotan si...
Lihat Detail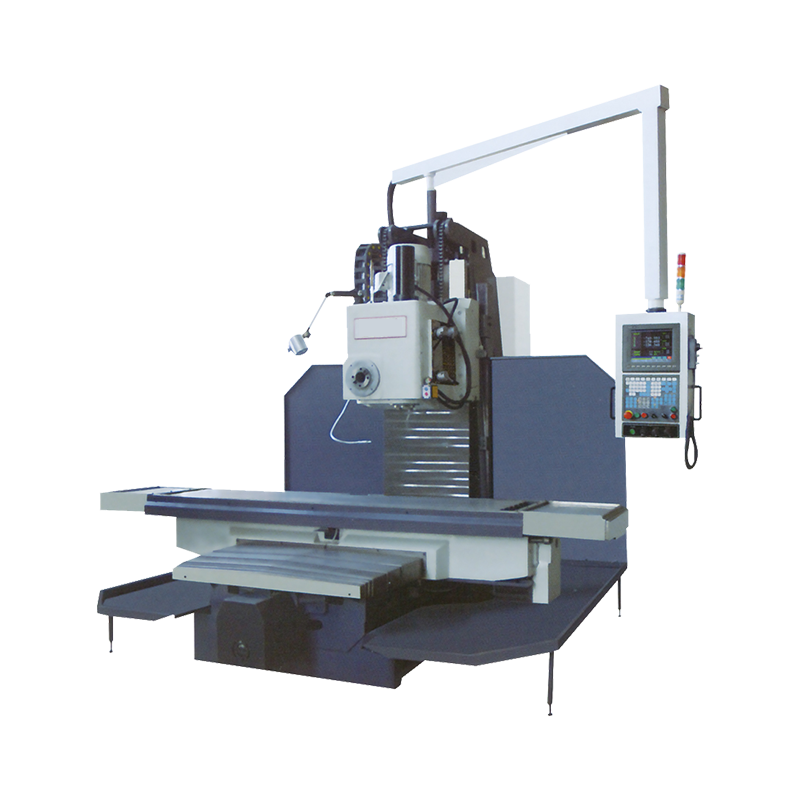
Dilengkapi dengan satu headstock roda gigi vertikal dan satu horizontal, torsi keluarannya besar, gaya potongannya kuat. Setelah dijepit, bidang at...
Lihat Detail
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
