 Cari produk
Pusat Pemesinan Vertikal ZN-V855
Cat:Pusat Permesinan Vertikal
Rangkaian pusat permesinan ini dipasang dalam kolom tunggal berbentuk A, struktur meja kerja yang dapat digerakkan, komponen dasar kekakuan dengan ...
Lihat Detail
Dua kolom, satu rel melintang, dan pita toleransi yang bertahan dalam produksi dua shift atau menghilang secara diam-diam di tahun ketiga. Apa yang harus diselesaikan di atas kertas sebelum pesanan pembelian ditandatangani.
Basis cetakan 2.400 mm × 1.600 mm hadir dengan empat kantong jadi, bos garis air bersudut dan keterangan kerataan 0,05 mm di seluruh muka. Pada pusat permesinan vertikal rangka C 1.000 mm, komponen tersebut menjadi tiga penyetelan, tiga klem ulang, dan tumpukan kesalahan yang ditemukan oleh departemen inspeksi sebelum pelanggan melakukannya.
Kesimpulannya pertama: setelah benda kerja melewati sekitar 1.500 mm dalam satu sumbu, atau memerlukan tiga permukaan atau lebih yang dipotong dalam satu penjepitan, pusat permesinan gantri CNC kolom ganda tidak lagi menjadi pilihan yang mahal dan biasanya menjadi lebih murah, karena menghapus pengaturan. Pertanyaan yang lebih sulit adalah pertanyaan kedua. Apakah masih ada toleransi setelah lima tahun bekerja dua shift? Jawabannya ditentukan oleh struktur, bukan merek kontrol.
Dua kolom muncul dari tempat tidur, sebuah rel melintang merentangkannya, dan kepala spindel atau ram bergerak di sepanjang rel itu. Perbedaan dari mesin C-frame tidak terletak pada tampilan kosmetiknya. Dalam desain rangka C, spindel menggantung pada salah satu sisi kolom, sehingga gaya potong mendorong kolom tersebut menjauhi pekerjaan dan kolom bertambah seiring pemanasan spindel. Mesin kolom ganda menutup loop di kedua sisi: dua kolom berbagi beban, dan massa termal tetap simetris terhadap garis tengah spindel. Simetri itulah yang menyebabkan gantry tetap rata pada permukaan sepanjang 2 m sementara mesin rangka C mulai berdebat dengan dirinya sendiri.
Oleh karena itu, hal pertama yang harus diperiksa adalah pengecoran tempat tidur dan kolom, bagian rel melintang, bagian ram dan rating beban meja. Gantry yang membawa benda kerja berbobot 12 ton berperilaku sangat berbeda dengan gantri yang membawa pelat berbobot 3 ton, meskipun perjalanan X-nya identik.
Sebagian besar kesenjangan antara dua kutipan gantry berasal dari tiga keputusan, tidak ada satupun yang cat.
| Tata Letak | Bagaimana pergerakannya | Paling cocok | Hati-hati |
|---|---|---|---|
| Memperbaiki rel silang, meja bepergian | Meja bergerak dalam X, tinggi rel tetap | Pelat datar dan lebar dengan ketebalan yang konsisten | Kisaran Z terbatas; perjalanan meja panjang membutuhkan ruang lantai |
| Rel silang bergerak vertikal, meja tetap | Rel naik turun, pekerjaan tetap terjepit | Bagian yang tinggi dan berat yang tidak boleh dijepit ulang | Kekakuan penjepit rel dan perilaku termal |
| Kolom bergerak (perjalanan gantri) | Kolom berjalan di sepanjang tempat tidur yang panjang | Typebar, profil dan bagian yang sangat panjang | Panjang tempat tidur, leveling dan biaya pondasi |
| Kepala lima sumbu pada ram | Kepala putar-miring ditambah sumbu linier | Kantong miring dan permukaan berkontur | Kesalahan penumpukan per sumbu; biaya pemrograman |
Perjalanan Katalog X, Y, dan Z diukur antara batas mekanis, bukan antara permukaan yang sebenarnya Anda perlukan. Amplop yang dapat digunakan adalah bagiannya, ditambah pelat perlengkapan, ditambah perkakas terpanjang dalam program, ditambah jarak penjepit, dikurangi margin keamanan yang ditetapkan sebagian besar toko pada 100 mm. Pembeli yang mengukur mesin dari gambar bagiannya saja biasanya mengalami kehilangan 150 mm saat face mill memasuki pemotongan.
Tiga angka termasuk dalam perjanjian teknis: beban meja maksimum dalam kilogram, jarak hidung spindel ke meja di kedua ujung langkah Z, dan ketinggian yang dapat digunakan di bawah rel silang. Sebuah gantry berbobot 8 ton di tengah meja mungkin membawa lebih sedikit beban ekstrem, yang merupakan percakapan yang layak dilakukan sebelum pengiriman daripada setelahnya.
Info — tuliskan klaim toleransi
Akurasi geometris biasanya diverifikasi pada ISO 230-1, dan akurasi posisi serta kemampuan pengulangan pada ISO 230-2, menggunakan interferometer laser atau ballbar. Tanyakan instrumen mana dan sumbu mana yang dicakup dalam tes penerimaan. Kutipan yang menyebutkan angka tetapi bukan metode adalah figur pemasaran.
Pembeli gantry cenderung membaca kecepatan spindel secara berlebihan dan torsi yang kurang terbaca. Face mill 200 mm yang mengambil 4 mm dari pelat baja memerlukan torsi rpm rendah, ram yang kaku, dan pemandu yang berat; 12.000 rpm tidak relevan dengan pemotongan itu. Jika pekerjaannya terbuat dari aluminium atau grafit, prioritasnya akan berubah, dan jeram yang cepat serta volume cairan pendingin yang besar lebih penting daripada gaya pemotongan mentah.
Perilaku termal adalah bagian yang lebih tenang dari masalah yang sama. Gantri simetris tumbuh lebih mudah diprediksi daripada rangka C, namun tetap tumbuh. Sebuah mesin yang memulai siklus dingin selama dua belas jam menyelesaikannya dengan geometri yang berbeda dari mesin yang menjalankan pemanasan selama 30 menit. Toko yang memegang informasi kerataan yang ketat harus menuliskan pemanasan tersebut ke dalam lembar proses alih-alih menyerahkannya kepada operator.
Peringatan — lantai adalah bagian dari mesin
Gantri yang diratakan di lantai yang kemudian mengendap akan terpelintir, dan gejala pertama biasanya adalah masalah kerataan yang disebabkan oleh porosnya. Konfirmasikan ketebalan pelat, izinkan bantalan isolasi, dan periksa kembali kerataan setelah bulan pertama produksi.
Kepala putar yang dapat dimiringkan atau meja putar pada gantri besar adalah alat produktivitas sejati ketika suatu komponen memiliki kantong bersudut, permukaan berkontur, atau fitur pada lima sisi, karena alat ini menghilangkan pengaturan yang memerlukan derek. Ini adalah cara yang mahal untuk mengerjakan pelat datar.
Keputusannya tergantung pada keakuratan anggaran. Setiap sumbu yang ditambahkan menyumbang kesalahannya sendiri, dan mesin harus diverifikasi secara volumetrik, bukan satu sumbu dalam satu waktu. Jika pekerjaan miring merupakan bagian kecil dari siklus, kepala tetap dan perlengkapan yang dipilih dengan baik adalah pilihan yang lebih baik; jika geometri adalah titik dari bagian tersebut, gantri lima sumbu di kelas ZNLM2214 adalah alat yang tepat.
Suku cadang yang muat di dalam kubus 600 mm dan dijalankan dalam volume termasuk dalam pusat permesinan vertikal. Bagian prismatik yang memerlukan empat muka dalam satu penjepit termasuk dalam a pusat permesinan horizontal , di mana serpihan hampir terlepas dari porosnya dengan sendirinya. Bagian yang besar dan berat yang harus tetap dijepit berada di gantry.
Batasan sebenarnya bukanlah ukuran bagian saja tetapi biaya pemindahan bagian tersebut. Ketika risiko waktu derek, pemasangan, dan data ulang untuk penyetelan kedua melebihi perbedaan harga antar format mesin, gantry menang dalam hal biaya per suku cadang.
Kesenjangan antara mesin yang lulus sertifikat penerimaan dan mesin yang menghasilkan suku cadang yang baik ditutup dengan potongan uji, bukan dengan lembar spesifikasi. Mintalah pemotongan pada benda kerja yang representatif, pada perlengkapan sebenarnya, dengan program nyata.
Sukses — daftar penerimaan praktis
Membeli dari pembuat yang mengontrol bagian-bagian rantai yang menentukan kekakuan juga membantu. Jiangsu Chuangjia Machinery, bagian dari grup Teknologi Cerdas Nantong Zhongnan, telah membuat peralatan mesin sejak tahun 2000, dimulai dengan penggiling permukaan presisi sebelum meluas ke pusat permesinan. Grup ini menjalankan pabrik pengecoran logam, lembaran logam, dan pengecatan sendiri di lahan seluas sekitar 100.000 meter persegi dengan lebih dari 380 karyawan, termasuk 30 insinyur senior dan 20 insinyur R&D, dan memiliki lembaga penelitian mesin gerinda khusus. Pengecoran, pengecatan, dan perakitan di bawah satu atap penting ketika kolom atau alas harus dikerjakan ulang.
Itu rentang pusat permesinan gantry mencakup kolom ganda, tugas berat, penggerak sabuk, dan tata letak lima sumbu di samping mesin vertikal, horizontal, dan pengeboran dan penyadapan, dengan area aplikasi yang dipublikasikan di bidang safir, otomotif, energi baru, dan pembuatan cetakan.
Ukur amplop berdasarkan perlengkapannya, bukan gambar bagiannya. Pilih tata letak rel dari tempat pekerjaan, spindel dari material, dan sistem pemandu dari kedalaman pemotongan. Kemudian arahkan pembuatnya ke metode pengujian bernama, laporan laser atau ballbar, dan uji potong di kelas bagian Anda sendiri. Pusat permesinan gantri CNC kolom ganda yang dibeli berdasarkan struktur dan bukan berdasarkan angka perjalanan adalah pusat permesinan yang masih memiliki toleransi ketika suku cadang generasi berikutnya tiba.

Rangkaian pusat permesinan ini dipasang dalam kolom tunggal berbentuk A, struktur meja kerja yang dapat digerakkan, komponen dasar kekakuan dengan ...
Lihat Detail
Rangkaian pusat permesinan ini dipasang dalam kolom tunggal berbentuk A, struktur meja kerja yang dapat digerakkan, komponen dasar kekakuan dengan ...
Lihat Detail
Rangkaian pusat permesinan ini dipasang dalam kolom tunggal berbentuk A, struktur meja kerja yang dapat digerakkan, komponen dasar kekakuan dengan ...
Lihat Detail
Tempat tidur mengadopsi tata letak struktur T terbalik, meja bergerak (sumbu X), headstock bergerak ke atas dan ke bawah (sumbu Y) dan kolom berger...
Lihat Detail
Pusat pengeboran dan penyadapan ZN-T20 memiliki pengoperasian yang mudah, akustik yang tinggi, kinerja biaya yang sangat tinggi, terutama digunakan...
Lihat Detail
Perkakas mesin ini terutama cocok untuk penggilingan presisi berbagai bahan logam, seperti bidang, tangga, dan bentuk tertentu, dan banyak digunaka...
Lihat Detail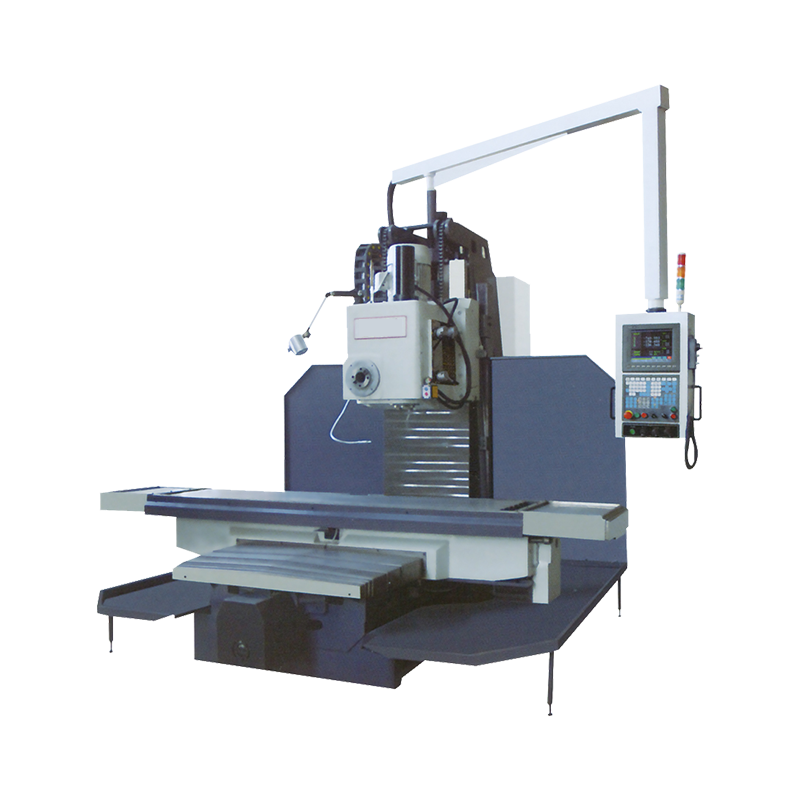
Dilengkapi dengan satu headstock roda gigi vertikal dan satu horizontal, torsi keluarannya besar, gaya potongannya kuat. Setelah dijepit, bidang at...
Lihat Detail
Dilengkapi dengan satu headstock roda gigi vertikal dan satu horizontal, torsi keluarannya besar, gaya potongannya kuat. Setelah dijepit, bidang at...
Lihat Detail
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
